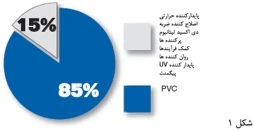
پروفیل شامل مواد تشکیل دهنده مختلفی است. در حدود ۸۵ درصد ماده تشکیل دهنده اصلی پلی وینیل کلراید است (شکل ۱). پلی وینیل کلرید مورد استفاده برای تولید پروفیل عموماً از نوع سوسپانسیون (K value: ۶۵-۶۸)است که در حالت خالص آن پارامترهایی مانند دوام و مقاومت در برابر شرایط جوی که از فاکتورهای ضروری برای پروفیل های در و پنجره است را دارا نمی باشد.
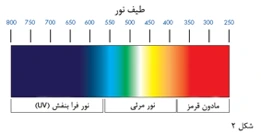
نور فرابنفش (UV)یک جزء طبیعی از نور خورشید است (شکل ۲). این طول موج از نور باعث سوختگی و ایجاد تومر سیاه رنگ در اعماق پوست (نوعی از سرطان) می شود. همچنین این اشعه ها باعث تغییر رنگ و از بین رفتن آن در پارچه ها و الیاف که در وسایل منزل استفاده می شود و سایر وسایل خانه و ساختمان می شود.این اشعه ها همچنین باعث تغییر رنگ مواد تشکیل دهنده پروفیل در و پنجره میشود. برای به مینیمم رساندن اثر نور خورشید باید از پایدار کننده های نور UVدر فرمولاسیون استفاده کرد که این مواد از تغییر رنگ محصول در برابر نور خورشید برای مدت طولانی جلوگیری خواهد کرد.
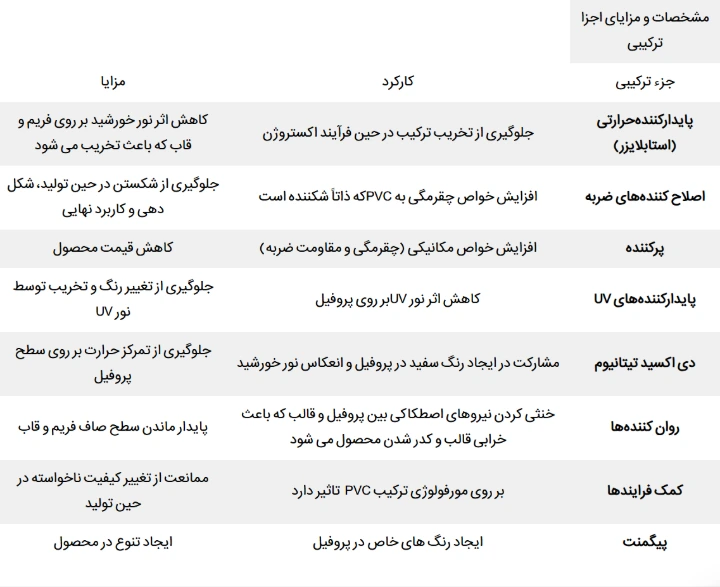
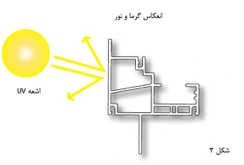
دی اکسید تیتانیوم یک ترکیب معمول شیمیایی است که در بسیاری از محصولات که رنگ سفید براق مورد نیاز است استفاده می شود. بعلت اضافه شدن TiO۲به محصول رنگ پروفیل سفید خواهد بود. جدا از جنبه زیبایی شناسی، TiO۲نقش مهمی در کارکرد نهایی و عملی پنجره دارد. به علت رنگ براق آن اشعه های خورشید را منعکس می کند و مانع از تمرکز حرارت ناخواسته بر روی سطح خارجی و داخل و خارج chamberها می شود (شکل۳). تجمع حرارتی پیوستگی ساختار پنجره را کاهش می دهد و باعث تخریب آن می شود. با این وجود مقدار مورد استفاده با توجه به شرایط کاربردی اقلیمی تعیین می شود و مقدار زیاد آن تغییرات ناخواسته زیادی را بوجود می آورد. فرمولاسیون های متفاوت مقدار ۳-۹ phrرا برای دی اکسید تیتانیوم پیشنهاد داده اند. استفاده از مقادیر مختلف دی اکسید تیتانیوم می تواند شدت سفیدی متفاوتی ایجاد کند.
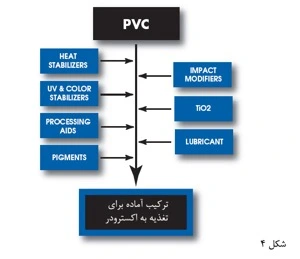
در نهایت باید ذکر کرد که نوع PVCمورد استفاده، نوع خام آن بود که سابقه مذاب نداشته باشد، بعبارتی از پودر پلی وینیل کلراید خام استفاده می شود. تولید کنندگانی که از پروفیل بازیافتی که آن را بسیار ریز کرده اند برای تولید محصول استفاده می کنند این ریسک را می پذیرند که محصولی با کیفیتی پایین که پایداری، استحکام، مقاومت در برابر شرایط جوی و سطحی ناهموار دارد را تولید کنند. در شکل ۴ نمایی از مطالب گفته شده در بالا را مرور خواهیم کرد:
به زبان ساده میتوان شبیه انچه برای دستور العمل پخت یک کیک وجود دارد که از اجزای گوناگون با مقادیر مختلف تشکیل شده است و باید با ضربات مختلف ان را به صورت کامل میکس کرد، اشاره کرد. منحرف شدن از شیوه ذکر شده در دستور العمل نتایج پیش بینی نشده ای مانند “خیلی شیرین شدن” و “خیلی خشک شدن” یا “مزه اش اصلا خوب نیست” را به دنبال دارد. ترکیب کردن پلی وینیل کلراید(PVC) با سایر مواد نیز حالتی مشابه با انچه گفته شد را دارد. مواد زیادی برای دستیابی به مشخصات کارکرد بهینه باید دقیق اندازه گیری شود و همچنین باید بطور کامل ترکیب شوند تا یک مخلوط یکدست برای تغذیه به اکسترودر بدست اید. بطور حتم اگر طبق دستورالعملهای کاربردی عمل نشود، پروفیلهای بکار رفته در محصول نهایی (در و پنجره) از کیفیت و خواص خوبی برخوردار نخواهند بود. بسیاری از کمپانیهای سازنده از نیروی انسانی به عنوان ابزار سنجش برایًترکیب و وزن کردن مواد استفاده می کنند که این روش مطمئنا عاری از اشتباه نخواهد بود. در شکل ۱ میتوان نمای یک سیستم اتوماتیک ترکیب مواد UPVC را مشاهده کرد:
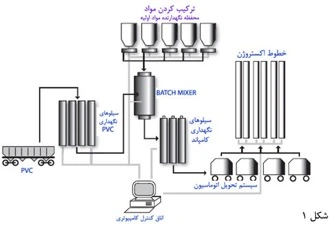
با وجود این چنین سیستمی، مواد با دقت بالایی اندازه گیری می شود و هیچگونه تغییری در فرمولاسیون در یک روز نسبت به روز بعد وجود نخواهد داشت، لذا کیفیت همواره ثابت خواهد ماند. زمانی که مواد بطور دقیق اندازه گیری شد، هموژن و یکدست بودن مخلوط بدست امده بسیار ضروری خواهد بود. مخلوط کردن شامل یک میکس گرم تا دمای حدود ۱۲۵ درجه و یک میکس عادی است که مواد در ان خنک می شوند و به ترتیب مواد این مراحل را خواهند گذراند. بدون دستیابی به یک ترکیب مناسب و یکدست، خواص ان در نواحی مختلف پروفیل متفاوت خواهد بود. این امر علاوه بر ایجاد دشواری های متعدد در پروسه فرایند (مانند پارگی، تغییر رنگ، سوختن و …)، بطور گسترده بر لولاهای سیستم پنجره تولید شده با Sashو فریم اثر خواهد گذاشت. وقتی محصول با نواحی داغ دستگاه جوشکاری تماس پیدا کند، پلاستیک در سرعتهای مختلف شروع به ذوب شدن می کند ( شکل ۲ را مشاهده فرمایید.)
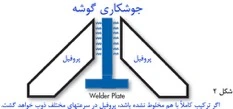
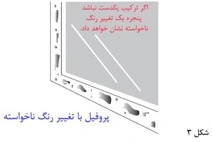
وقتی که پروفیلهای ذوب شده به ارامی به هم فشار داده می شوند، به طور مناسب به هم متصل نمی گردند. همچنین یک ترکیب ناهمگن باعث ایجاد تغییر رنگ و ماتی میشود زیرا پایدار کنندهها و رنگدانهها به خوبی پخش نشدهاند. در شکل ۳ می توان نمایی از این اثر را مشاهده کرد:
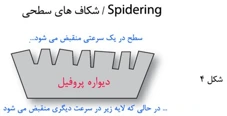
همچنین یک میکس نادرست از مواد اصلاح کننده ضربه ممکن است منجر به اثر معروف Spidering شود. در اینجا یک سری شکاف در سطح پروفیل بوجود میاید، درحالی که در لایه داخلی دیوار پروفیل این اثر وجود ندارد. این اثر را میتوان به خواص چقرمگی مختلف بین سطح و لایه زیرین وینیلی ارتباط داد. این شکافهای سطحی شبیه گل و لای خشک شده در افتاب شدید هستند. (شکل ۴ را مشاهده فرمایید).
اکسترودر دو مارپیچه: عبارت دو مارپیچه یک فرایند درونی را توصیف می کند که کامپاند را با نیروی زیاد از قالب و سیستم کالیبراسیون خارج می کند. اکسترودرهای دو مارپیچه از خیلی جهات به نوع تک مارپیچ ان برتری دارند. با استفاده از قیاس “میکس کیک”که در ابتدا ذکر شد، تصور کنید کیک را با یک میکسر الکتریکی درست کنیم که تنها یه پره دارد: چرخش تنها در یک جهت با حرکت جزئی مواد، زمان مورد نیاز برای یک فرایند درست بسیار بیشتر از زمان مشابه برای یک میکسر با دو پره است.
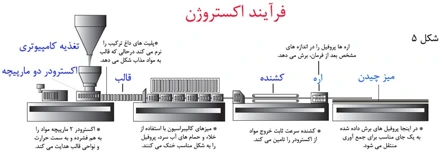
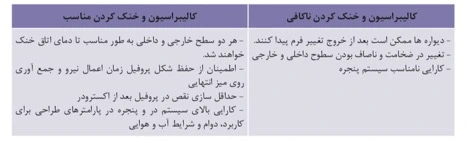
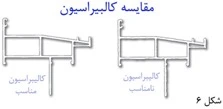
کالیبراسیون: عمل خنک کردن ترکیب وینیلی از حالت پلاستیک به حالت جامد دارای کارایی را کالیبراسیون یا تنظیم گویند. زمانی که پلاستیک از قالب یا دای خارج شد، سطح خارجی و حفرات داخلی باید به اندازه کافی خنک شوند تا شکل خود را در طول عمر کارکرد پنجره حفظ کند. این حفظ شکل را اصولا حافظه می نامند. اگر پروفیل بطور مناسب خنک نشود، دیواره های خارجی و داخلی ممکن است تاب بردارند یا خم شوند زمانی که بخواهند تا دمای محیط سرد شوند. این تغییر فرمها ممکن است به همان اندازه که نقص در محصول نهایی ایجاد می کند، باعث ایجاد مشکلات زیادی در پروسه تولید گردد (شکل ۶ را مشاهده فرمایید)
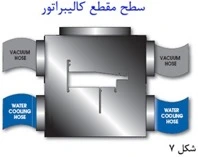
در حالی که پروفیل با شکل تثبیت شده از میان این واحدها می گذرد، حمام ابی به سطح فلزی ان تزریق می شود تا حرارت را از سطح فلزی ان جذب کند. برای هر نوع پروفیل بین ۶ تا ۸ سیستم کالیبراسیون مورد نیاز است.